


今天,我们要深入去探讨,复合设备之中的张力控制。这可是一项核心技术,它在多个工业领域非常关键,像印刷领域,还有涂布领域,以及薄膜加工领域,造纸领域,线缆制造领域,纺织品处理等领域,它直接关联着产品质量,关乎生产效率,还影响设备稳定性。
核心目标是,在复合设备的整个加工路径之上,也就是放卷、加工区以及收卷这些环节,维持材料所遭受张力的恒定,材料包括薄膜、纸张、箔材、布料等等,或者让其按照预先设定的工艺曲线精确地发生变化。
一、 复合设备张力控制的重要性
1.保证产品质量:
尺寸精度方面,张力出现波动,会致使材料受到拉伸或者收缩,由此引发套印不准这种印刷问题,还会使得涂布不均匀,导致复合层间产生错位现象,造成分切时出现尺寸偏差等一系列问题。
材质的外观质量方面,要是张力处于过低的状态,那么对材料而言,就容易引发起皱、松弛以及打滑这些情况;而要是张力处于过高的状况,那么对于材料来讲,就极有可能使材料出现变形、划伤、压痕,甚至会导致材料断裂。
在层压复合进行的经过里,张力的把控直接对各层材料之间依靠的紧密密实状况、平行平整程度以及粘贴合起的强度产生作用,复合质量由此体现,张力要是不均衡,就极有可能致使出现气泡、层与层分离、呈现弯曲翘起的情况。
物体的物理方面的性能表现为,过大的那种张力,有可能致使材料的物理特性发生改变,比如说薄膜的拉伸强度,以及热收缩率这方面 。
2.提高生产效率:
要减少废品率才行,稳定的张力是关键,它能减少因皱褶导致的废品,能减少因偏移导致的废品,还能减少因断裂导致的废品 。
确保生产速度得以提升,那可靠的张力控制系统乃是高速度稳定运行的必要条件,能够防止因张力方面的问题而致使不得不降低生产速度。
存在这样一种情况,张力波动幅度较大,这会使得导辊、轴承以及传动部件的磨损程度加剧,而减少设备磨损需要避免这种状况的发生。
减少停机时间: 避免因张力失控导致的断料、缠卷等故障停机。
3.保障设备和操作安全:
防止断料飞溅: 高速运行时材料断裂可能造成危险。
避免由于过载引发损坏情况,毕竟,要是张力过大的话,就极有可能致使驱动电机、离合器、制动器若干这样的关键部件受到损坏。
二、 张力控制系统的基本构成
一个典型的复合设备张力控制系统通常包括以下几个核心部分:
1.张力检测装置:
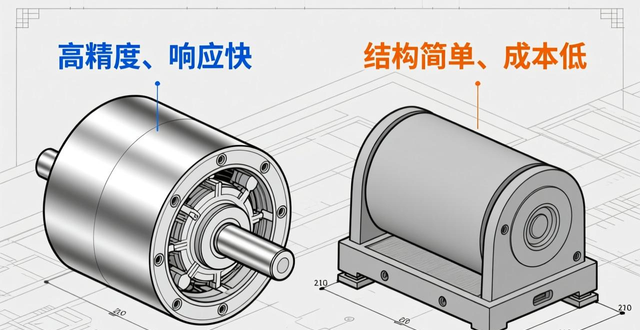
张力传感器,有着最为直接的方式,有着最为精确的方式。它分为辊式传感器,这是用于测量导辊承受的径向力;还分为浮动辊式传感器,这是通过浮动辊的位移或者角度变化来感知张力。辊式传感器精度高,响应快,不过成本高;浮动辊式传感器结构简单,成本低,能够吸收微小张力波动,然而精度和响应速度略微低些。
电流检测,转矩检测,是通过对驱动电机也就是收放卷电机或者制动器的电流以及转矩展开检测,进而间接地推算出张力,这里需要考虑卷径变化所带来的影响,这种检测方式常常应用于成本较为敏感或者精度要求不是特别高的场合,或者是作为一种辅助信号 。
一个名为超声波/激光测速仪的仪器,它是经由对相邻两个辊子的表面线速度差展开精确测量,进而据此来推算材料应变这么做的目的,是为了能够间接反映张力,不过此操作有个前提,那就是需要预先知道材料的弹性模量。它适合被应用在对于非接触式测量有着较高要求的场合当中。
对于舞蹈辊或者浮动辊的位置反馈而言,在所运用的开环控制或者简单闭环控制的情形下,舞蹈辊的位置能够直接体现出通过气缸压力或者配重平衡而呈现的张力大小。
2.控制器:
核心大脑,接收来自张力检测装置的反馈信号,接收来自速度检测装置的反馈信号,与设定的目标张力值进行比较,进而计算出控制量,且控制量通常是速度补偿值抑或是转矩补偿值。
控制策略方面,常见的有PID控制,也就是比例 - 积分 - 微分控制,还有自适应控制,它能够适应卷径变化情况,以及材料特性变化,另外有模糊控制,其作用是处理非线性问题以及经验规则,再有就是前馈控制,它可以预测干扰,比如在加速或者减速过程中出现的干扰。现代高性能系统常常采用组合策略,像是PID加前馈再加自适应这样的策略 。
针对收卷单元,控制器得依照测量线速度、角速度或者运用超声波测距等方式,实时去计算卷径所发生的变化,因为同样的转矩在不同卷径的情况下产生的张力是不一样的。针对放卷单元,控制器也要凭借测量线速度、角速度或者采用超声波测距等办法,实时对卷径的变化进行计算,因为同等的转矩在各异卷径的情形下产生的张力是有差别的。
3.执行机构:
收卷驱动,一般会采用伺服电机,或者是变频电机跟矢量控制,它能够提供精确的转矩控制,也能够提供精确的速度控制,它是维持加工区张力的关键执行单元。
放卷制动/驱动: 根据设备配置和材料特性,可能采用:
磁粉离合器,通过调节励磁电流,来控制传递的转矩,用于制动或驱动,其结构简单,成本较低,不过响应较慢还是有发热问题。磁粉制动器,也通过调节励磁电流,控制传递的转矩,以此制动或驱动,它结构简单,成本较低,然而响应较慢且存在发热问题 。
磁粉式张力控制器: 专门为张力控制设计的磁粉装置。
气动制动器/离合器: 通过调节气压控制制动力矩。
伺服电机,能提供精确的再生制动能力,响应快速。,变频电机,具备反向驱动能耐,精度可观,节能显著,乃是现代高端设备的优先选择对象。
能耗制动,在变频器驱动电机的情况下,电机所产生的能量,会借助制动电阻将其消耗掉,此情形适用于减速制动。
在加工区,或者长路径当中,会设置一种主动辊,它是由伺服或者变频进行驱动的,这种主动辊也被叫做“夹送辊”,或者“牵引辊”,其作用是对加工区的线速度予以精确控制,还要进行张力隔离,也就是要把收卷或者放卷时出现的张力波动,隔离在加工区的外面,这就是中间驱动辊 。
4.人机界面:
触摸屏/HMI,它被用于设定目标张力值,设定张力锥度系数,这个系数是收卷时用到的,还用于设定加减速参数,设定卷径参数,设定材料参数等,它能够显示实时张力,显示速度,显示卷径,显示状态以及显示报警信息。






