


绪论
1. 机械制造装备
其范畴涵盖加工设备,以及工艺装备,还有工件输送装备,更有辅助装备,这些共同构成了其总体称谓的诸方面内容,此乃是机械制造技术的极为重要的承载实体 。
2. 加工设备
具备金属切削机床,含有特种加工机床上呈(比如电加工机床,还有激光加工机床之类的),以及金属成形机床像。
锻压机床、冲压机等)。
3. 工艺装备
指机械加工中使用的刀具、模具、机床夹具、量具、工具的总称。
4. 工件输送装备
该装置,是用于坯料、半成品或是成品于车间内工作地点之间展开转移的,且是供机床的上下料所用的。
5. 辅助装备
是包含清洗机的,还有排屑装置,以及计量装置等。第一章,是关于金属切削机床的总体设计的,。
6. 工艺范围
是说机床具备那种适应不一样生产规格需求的本事,说的是涵盖了能够被加工的零件种类,拥有的形状以及尺寸范畴,还有能够达成的工序 。
种类等。
7. 加工精度
指被加工工件表面的形状、位置、尺寸的准确度及表面粗糙度。
8. 几何精度
说的是机床处于不运动的状态,或者是空载低速运动情形下的精度,此精度能够体现主要零部件所具有的几何形状精度,以及它们相互之间的相对位置 。
相对运动轨迹的精度。
9. 传动精度
这是一种关于内联系传动链的情况,它涉及两末端执行件相对运动的精度,这种精度的状况,取决于传动零件制造精度如何,还取决于传动系统设计是否合理。
10. 运动精度
将机床在额定负载一下运动之际,其主要零部件的几何位置精度,是会受到制造精度状况,以及动态刚度情形,还有热变形情况影响的 。
响。
11. 定位精度
机床工作部件运动结束的时候,所抵达的位置的精确程度,以及机床进行调整时的精准度 。
12. 精度保持性
指机床保持加工精度的能力,也称为使用寿命。
13. 生产率
指机床在单位时间内所能加工的工件数量。
14. 可靠性
有一种能力,它是指机床在整个使用寿命的期间范围之内,能够达成规定功能的这种能力,而这种能力呢还包括了无故障性以及维修性这两个方面 。
15. 人机关系
指的是呀,机床设计呢,要契合人的生理特点以及心理特征,达成人机环境之间的协调状态,进而,给操作者供应安全的、舒适的、高且良好的条件 。
效的工作条件。
16. 结构式
体现机床传动系统里各变速组传动副数量以及级比指数关联的数学表达式子,其呈现形式为 Z=(P a)x a×(P , 。
b ) x b×⋯ 。
17. 公比(φ)
等比数列中,主轴转速的公比值,其标准公比例子有,分别是1.06,还有1.12,以及1.26,包括1.41,再有1.58,另外1.78,和2等等 。
18. 计算转速(n_j)
意思是,主轴或者其他用来开展着全部功率进行传递的传动件,其所具备的最低转速,是用在关于零件强度计算以及校核方面的 。
19. 极限传动比
为了避免传动机构出现过大的情况或者产生振动,制定了规定的最小以及最大传动比限制,通常来说,i min是要大于或等于1/4的,而i max是要小于或等于2的(这里指的是直齿轮),或者是小于或等于2.5的(这里指的是斜齿轮)。
20. 前缓后急原则
指出在传动链里,前面的变速组其传动比应当较小,也就是较为缓慢,而后面的变速组其传动比应当较大,也就是较为急速,以此 。
提高传动精度。 第二章 机床的传动设计
21. 转速图
含有表示主轴各个转速传递路线的线图,还有呈现各传动轴转速数列的线图,以及显示传动比的线图,这些线图涉及转速点,包含主轴转速线,有传 标点符号。
动轴线和传动线组成。
22. 基本组
级比指数为 1 的变速组,其传动副数记为 P0 。
23. 扩大组
处在级比指数大于 1 的那种变速组里,按照顺序依次是第一扩大组,还有第二扩大组等同类型的组,而它们的级比指数分别是 P0,再者是 P1 等诸如此类的情况存在 。
24. 单回曲机构(背轮机构)
有一种变速机构,它借助离合器来完成切换,能够达成极大的传动比变化,这种机构常常被用于扩大变速的范围。
25. 对称双公比传动系统
这种传动系统,是指主轴转速数列,其在中段采用小公比,在两端采用大公比,且这个通常为小公比平方的大公比,以此来。
扩大变速范围。
26. 无级变速系统
通过运用电动机,像是变频电动机、伺服电动机这类,达成连续变速的传动系统,其无级调速的幅度范围较大,是适用的。
用于数控机床。
27. 伺服电动机
数控机床进给系统所用到的电动机,具备高精度的特性,有着高响应性,它被划分成直流伺服以及交流伺服这两类 ,。
28. 开环伺服系统
若伺服系统没有检测以及反馈装置,那么其精度是由步进电动机的精度,还有传动机构的精度来决定的。
闭环伺服系统的检测装置被安装在工作台上,该装置能反馈实际位移,其精度是比较高的,不过结构相对复杂 。
30. 半闭环伺服系统
检测装置,被安置于传动部件之上,像丝杠一端的位置,其精度处于开环与闭环的范围之间,并且结构相对较为简单。
31. 直线伺服电动机
有着直接把电能转化成直线运动功能的电动机,对高速、高精度进给系统适用。
32. 窄式排列与宽式排列
齿轮既有轴向布置的不同方式,其中一种方式是窄式排列,在此排列里滑移齿轮呈现集中的情况,还有另一种方式是宽式排列,在这种排列中固定齿轮是集中的状态。
第六章 机床夹具设计
72. 机床夹具
在机床上,有一种用于装夹工件的装置,还有用于引导刀具的装置,它能够确定工件相对于刀具的正确位置,也能确定工件相对于机床的正确位置。
把工件进行可靠夹紧,其作用在于保证加工精度,还要提高生产率,并且减轻劳动强度,同时扩大机床工艺范围。73. 定位。
这是一个让工件于夹具里头占据正确加工位置的过程,也就是去确定工件在机床或者夹具里几何关系的那个过程。
74. 夹紧
工件定位之后,为避免它在加工操作当中,因遭受外部力量,也就是切削力、重力以及惯性力的作用,进而出现位置移动 。
或振动,将其压紧、固定的过程。定位与夹紧合称为装夹。
75. 六点定位原则
规则是,用六个支承点(也就是定位元件),这些支承点要合理分布,来限制工件六个自由度,这是工件定位的基本 。
原理。
76. 完全定位
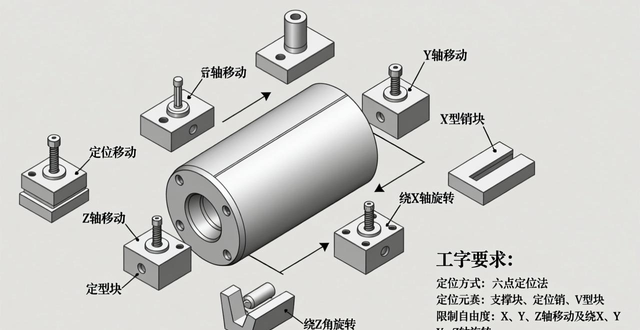
工件的六个自由度,均被夹具定位元件予以限制的那种定位方式,适用于工序对工件位置有着完全确定要求的情况 。
定的场合。
77. 不完全定位
工件存在六个自由度,其中,仅仅是限制了当中那些对于加工精度会产生影响的自由度,然而,其他的自由度没有被限制 。
的定位方式。只要不影响加工要求,是允许且合理的。
78. 欠定位
工件实际被限制的自由度数,比工序加工要求所必须限制的那些自由度数要少,欠定位这种情况没办法保证加工 。
要求,在夹具设计中是不允许的。
79. 过定位
工件存在这样一种定位现象,即其一个自由度或者几个自由度,被不同的定位元件重复地加以限制,此为过定位,过定位有可能致使工件定位 。
稳定与否会产生干涉,一般通常应予以避免,然而在工件以及定位元件精度相当高的时候,偶尔有时能够用于提升系统刚。
度。
80. 定位基准
工件在定位时,用来确定其位置所依据的工件上的点、线、面。
81. 定位元件
夹具里头,存在那些直接跟工件定位基准相接触的,发挥作用能用来限制工件自由度的零件,像支承钉,如支承板,再比如V形 。
块、定位销、心轴等。82. 主要定位基准面
那限制着工件三个自由度的定位表面,一般会去挑选工件之上面积是最大的、并且是最稳定的那个表面。
83. 导向定位基准面
限制工件两个自由度的定位表面,通常选择工件上狭长的表面。
84. 止推定位基准面
限制工件一个自由度的定位表面。
85. 平面定位
把工件之上的那个平面当作定位基准的那种定位方式,常常会用到的定位元件包含有固定支承,这个固定支承指的是支承钉、再者就是支承板,。
可调支承、自位支承和辅助支承。
86. 自位支承
这有着一种浮动支承呢,它里面的支承点位置呀,是能够随着工件定位基准面位置的变化,进而自动进行调节的。它还能够限制一个自 。
虽然存在着由度,然而能够增添与工件相关的接触点,进而削减接触应力使之降低,这种情况适用于毛坯面的定位,亦适用于不规则平面的定位,是这样的。
87. 辅助支承
在工件致使主要部分完成定位以及完成夹紧之后,存在这么一种支承,其作用在于提升工件的刚度和稳定性,它并不具备限制自由度的作用 。
用,使用时必须逐个锁紧。
88. 圆孔定位
它是采用让圆柱孔处于工件之上,把此圆柱孔当作位置确定的基础准则的那种定位办法,经常会用到的位置确定的部件有圆柱形状的销子,还有圆柱形状的心轴,以及圆锥形状的销子,并且。
圆锥心轴。
89. 外圆柱面定位
一种将工件上的外圆柱面用作定位基准的定位方式之中,常常采用的定位元件包含 V 形块,还有圆孔,以及半圆孔,另外还有自 。(原句最后“自”后面内容不完整,这里暂且这样处理)。
动定心装置(如三爪卡盘)。
90. V 形块
有一种标准元件,它是用于外圆柱面定位的,其具备对中性好的特点,能够让工件的定位轴线一直处在 V 形块的对中位置且保持稳定 ,。
称中心面上,不受工件直径误差的影响。
91. 一种典型定位方式,叫一面两销定位,它在组合机床以及箱体类零件加工里被广泛运用。工件借助一个平面,还有两个跟其相关的。
身为定位基准的垂直的孔,夹具采用大支承板一张,定位销两个,其一为圆柱销,其二为削边销,进行结构设置 。
销)作为定位元件。
92. 定位误差(ΔD)
之所以会产生相对其工序基准的位置误差,是因为工件定位,且该位置误差存在于加工表面,而它有基准位移误差以及基准不重这两种情况,。
合误差。
93. 基准位移误差(ΔY)
定位副也就是工件定位基准跟夹具定位元件,它源于制造误差以及配合间隙这个缘故,致使定位基准出现于加工之中。
尺寸方向上的最大位置变动量。
94. 基准不重合误差(ΔB)
是因为工序基准跟定位基准没有重合,进而致使的,工序基准于加工尺寸方向上的最大位置变动量 。
95. 夹紧装置
一种装置,它含动力装置、中间传力机构以及夹紧元件 ,其作用是去产生以及传递夹紧力 。
96. 夹紧力的三要素
其指向夹力的方向,作用其中的点,以及大小。恰当的予以确定,是这三要素,乃是夹紧装置设计的核心所在。
97. 螺旋夹紧机构
凭借螺旋副直接或者间接对工件予以夹紧的机构,其结构呈现出简单的特征,具备良好的自锁性,拥有较大的增力比,然而操作效率相对较低。
常用形式有单个螺旋夹紧和螺旋压板夹紧。
98. 圆偏心夹紧机构
存在着这样一种机构,它是用于快速夹紧的,借助偏心轮或者偏心轴的旋转达成对工件的夹紧,其操作具备方便以及迅速的特性,然而其夹紧行程却是比较小的, 。
自锁性不如螺旋机构。
99. 定心夹紧机构
存在这样一种机构,它能够达成工件定位的同时,还能实现工件的夹紧。此机构里,定位元件与夹紧元件属于同一组元件,而且这些元件会以相同的速度一同呈现有。
当时间有所移动时,致使工件的定位基准所在之处,像是轴线或者对称中心面,一直处在夹具所指定的那个位置上。比如说三爪卡盘,。
弹簧夹头。
一种增力机构名为铰链夹紧机构,它具有扩力比大这个特点,同时摩擦损失又小,它常常会和气缸、液压缸等这类动力装置联合使用,用于那种需要大夹的需求场景 。
紧力的场合。
101.夹具的对刀装置
用于明确夹具与刀具彼此相对位置的装置,诸如对刀块、塞尺这类,在机床上对夹具实施调整之际,能够实现快速 。
准确地确定刀具的最终位置。
102.夹具的导向装置
用以明确刀具跟夹具相较而言所处位置的装置,在开展加工进程期间对刀具予以引导。像是钻夹具里头的钻套,还有镗 。
夹具中的镗套。
103.分度装置
有一种装置,它有种能力,能在工件一次装夹的情况下,依照一定规律,逐个依次地让工件改变其加工时候所处的位置呢。它是由转动(或者移动)的部分和。
分度对定机构组成。
104.夹具体
用于连接和固定夹具上所有元件及装置使之成为一个整体的夹具基础元件,且需经由它 。
与机床连接。
105.机床夹具的总体设计步骤
普遍的步骤会是这样:清晰界定设计的任务,去收集并且分析相关资料 ,其后确定相应的定位方案,进而设计定位方面的专门装置 ,最后确定有关夹紧一事 。
策划想出放置物品的方案,去设计能稳固夹住物品的装置,进而确认其他相关装置,像是实现刀具对准、引导方向等功能装置的结构样式,继而开展夹具体的设计工作,则还要进行绘制草图。
准备夹具总图,对其进行标注尺寸,明确公差,提出技术要求,之后编制零件明细表。






