


摘要,国产新一代的 CVT 变速箱,其燃油经济性良好,动力性也不错,舒适性同样佳,成本还很低,然而,集成结构变得复杂起来,功能呈现出多样化,这给离合器壳体的制造造成了极大挑战。借助应用并完善高压点冷型芯针设计,能够有效地提升热节的冷却效果,进而延长针的使用寿命。通过改进毛坯形状设计,增大挤压销的直径,可有效破解厚大位置内部缩松、缩孔缺陷,确保产品的内部质量以及气密性。
前文提及:国产新一代的CVT变速箱,能够获取传动系统跟发动机工况的最佳匹配状态,然而该变速箱结构繁杂,壁厚变化幅度大,对于内部品质、表面品质、加工尺寸精度以及气密性有着较高要求,致使产品制造难度大同时废品率高,所以需要针对压铸工艺展开研究并加以改进。
我司所生产的离合器壳体,其材质为ADC12合金,其轮廓尺寸为545mm乘以430mm再乘以230mm,其一般壁厚为3.5mm,其产品质量为10.47kg。该产品,其峰值年产量是20万件,内部质量要求比ASTM E 505 2级标准还要优,外观质量要求,在装配及密封位置加工之后,气孔直径要小于0.4 mm,间隔要大于8 mm,数量要小于3个;外观质量还要求,毛坯表面不准许有铸点、冷隔、裂纹、飞边、毛刺等缺陷;气密性要求为,高压油道在300 kPa的压力下,泄漏量要小于3 mL/min。
先是对离合器壳体进行压铸工艺方面的设计,继而针对压铸缺陷展开原因的分析,随后进行工艺的改进,最后提出相似产品的典型压铸缺陷问题的解决办法。
1、压铸工艺设计
1.1 压铸机型选择
压铸进行时,为了确保铸件尺寸的精度以及内部质量,避免压铸过程中出现飞料的情况,就必须把分型面锁紧。所以选择的关键在于对压铸机锁模力大小进行计算。
铸造总投影面积:
A铸造投影面积=A产品+A浇道+A溢流槽=3 229 c㎡
F锁大于等于安全系数乘以压射比压乘以A铸造投影面积,安全系数是1.1,压射比压是75,A铸造投影面积是3229,它们运算的结果是26640kN。
按照锁模力计算得出的结果,结合公司所拥有的压铸机台资源,挑选IDRA品牌的、规格为27000kN的压铸机。
1.2 压铸模具设计
内浇口的设计,要让铝液的充型距离尽可能地短,借此来减少铝液温度的降低,浇口的位置,得让铝液抵达型腔各处位置的距离相等,从而实现远离部位同时进行充填以及凝固,还应该设置在压铸件厚壁的地方,达成顺序填充、压力补缩。依据该产品的结构特点,两个大的轴承孔内部、高压油道内部质量要求很高,按照金属液填充流向的需求,浇注系统采用梳形设计,浇口厚度是4mm,处于产品壁厚5mm分型线位置,设置在定模面上。浇注系统设计见图1,模具设计见图2和图3。
图1 浇注系统设计
图2 定模设计
图3 动模设计
1.3 嵌件工艺设计
为了提升变速箱输出带轮轴前轴承孔的耐磨性能,产品构思了嵌件形式,用来设计该结构的部件是ADC14一种合金,这个部件的壁厚是3mm,详情可见图4中。需要嵌件在模具之上稳定的放置,位置精准无误,在压铸期间把铝液和嵌件紧密组合,期间不能出现间隙,并且这个孔被作用变成机加工定位孔。嵌件内部直径是φ78.57±0.03mm,动模使用到的定位凸台上面的直径是φ78.45±0.01mm,它们之间配合间隙是单边0.04到0.08mm,要把嵌件使用烤箱加热到200℃,通过人工拿到模具前端并与模具前端贴合放置。嵌件在模具上定位见图5。
图4 嵌件
图5 动模嵌件定位
1.4 压铸工艺参数设计
选择铸造压力为75MPa,填充速度定为50m/s,内浇口总横截面积是1490m㎡,冲头直径是160mm,冲头横截面积为πD2/4也就是20096m㎡,内浇口和冲头速度比是冲头横截面积除以内浇口总横截面积等于13.49,冲头速度是内浇口速度除以内浇口和冲头速度比为3.7m/s,G内浇口通过质量是G产品质量加上G渣包重量等于13500g,填充时间是内浇口通过质量除以铝液密度乘以内浇口截面积乘以填充速度等于68s。
在高速切换位置时,通常是以溶汤抵达浇口之时的位置作为基准予以设定,依据产品质量以及功能方面的需求,向前或者向后去调整切换位置进而挑选出最佳位置,这对产品质量所产生的影响是比较大的,当产品在某一个位置出现缺陷的时候,都能够借助调整切换位置来观察缺陷的变化情况以此来改善产品,具体可见图6,其计算方法如下:
高速行程等于,G内浇口通过质量除以冲头横截面积,再除以AI液密度,其计算为,先算出13500除以20096的结果,再将此结果除以2.64乘以1000,最终得出高速行程为254毫米。
料柄厚度为35mm;
高速切换点,它等于压室有效长度减去料柄厚度再减去高速行程,其中压室有效长度是915mm,料柄厚度是35mm,高速行程是254mm,经计算,高速切换点为626mm。
图6 高速行程及切换点位置
2、压铸缺陷分析及改进
问题 1,产品变壳安装密封面上存在 M10 螺纹孔,毛坯孔大端直径是 7.5mm,深度为 24mm,加工完毕后,在 300kPa 的空气压力状况下,和高压油道出现窜漏情况,发生比例达到 50%,这严重地对产品的密封以及使用功能造成影响。其中,漏气位置可见图 7。
图7 漏气位置
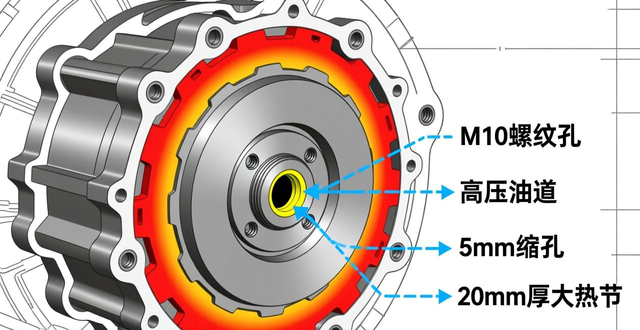
之所以如此这般,是因为,M10螺纹孔所处位置局部呈现厚大的状况,其厚度达到了20mm,这属于热节的情况,在压铸成形这个过程当中,产生了大约5mm大小的缩孔现象,进而导致M10螺纹孔和高压油道出现串漏的结果,对此缺陷所进行的解剖操作以及X光检查的相关情况,呈现在图8之中。
图8 缺陷解剖及X光
针对产品M10螺纹孔位置,出现局部厚大进而产生缩孔的问题,采用高压型芯点冷针来解决,型芯针直径是7.5mm,内部冷却通道直径为3.5mm,单边壁厚2mm,见图9。在实际使用当中,发现点冷针头部出现粘铝情况,冷却效果不佳,主要缘由是原设计冷却通道底端距离针头部6mm,无法快速且有效冷却,改进为冷却通道底端距离针头部3mm,见图10,不易断针,冷却效果良好,缩孔缺陷问题得以彻底解决,不良为0。
图9 改善前超点冷针设计
图10 改善后超点冷针设计
问题二,产品的高压油道孔,毛坯孔大端直径是8毫米,深度为87毫米,在加工结束后,前部M10螺纹孔出现黑皮残留现象,螺纹孔内四分之一周没有螺牙,此批次发生的比例达到47%,严重地影响到产品的装配以及密封性能,致使批量报废。螺纹不良的情况如图11所示。
图11 螺纹孔形状、尺寸及缺陷位置
致使这种状况出现的缘由在于,对于型芯针孔而言,其大端尺寸被规定为φ8允许上下浮动0.3 mm,实际测量得出的结果是7.98 mm,此尺寸处于合格标准范围内;型芯针孔深度所要求的数值是87允许有偏差上下浮动±1 mm ,实际测量得到的结果为86.79 mm,该尺寸达致合格标准。然而,型芯针于距离顶部40.83 mm的这个位置,开始出现弯曲的情形;在长度为29.69 mm的地方,型芯针的表面存在着轻微的拉伤状况,并且其表面涂层还出现了脱落现象;在长度为16.27 mm之处,有严重的粘铝问题,相关情况可参阅图12。
图12 型芯针弯曲位置
高压点冷型芯针,冷却状况达不到要求程度,致使表面温度过度偏高,金属液在这种情形下容易出现粘模现象,进而引发极其严重的粘铝问题,并且使得脱模遭遇诸多困难,甚至还会损害型芯针;型芯针自身,热硬度以及热稳定性欠缺不足,抵抗热疲劳以及突变失效的各种能力比较薄弱,这两个方面的因素相互叠加起来,最终导致型芯针极易出现弯曲变形状况。
对着产品高压点冷型芯针出现的弯曲情况,工艺改进的措施是这样的:其一,高压点冷型芯针原本的设计,其里面的孔直径是2.5毫米,中心管直径是2.3毫米,两边之间的间隙仅仅只有0.1毫米,排出的水量少,极易堵塞,对冷却的效果产生影响,可见图13;设计经过改进之后,里面的孔直径变为3毫米,中心管直径变为2毫米,两边之间的间隙是0.5毫米,排水十分通畅,能够切实保证冷却的效果。改善措施施行以后,针的表面不存在粘铝、拉伤之类的缺陷,表面的质量很好。
图13 高压点冷型芯针
②该型芯针,因其直径小,且长度比较长,故而容易弯曲变形,致使其寿命仅有200件,这严重影响了生产连续性,所以需要对针的材料以及寿命予以改善。材料从SKD61改变为W360合金,其硬度(HRC)处于52至56之间,与此同时,表面要进行渗氰处理,以此提高型芯针表面硬度以及耐磨性。实施改善措施之后,针没有出现弯曲情况,不过在接近寿命的时候会发生断裂,依据数据统计,寿命按照9000件进行管理,这样能够保证连续稳定生产。
(3)问题3:产品的轴承孔旁边存在M6螺纹孔,其深度是21mm,在加工完毕之后,于300kPa压力的情况下,和高压润滑油道出现串漏现象,发生的比例为35%,这严重影响了产品的密封以及使用功能,漏气的位置可见图14。
图14 M6螺纹孔和高压润滑油道串漏位置
高压润滑油道,其形状复杂,直径是φ6 mm的油道没法出抽芯,这需要加工完成,致使壁厚为15 mm的油道区域,内部出现缩松、缩孔缺陷,并且M6螺纹孔与高压润滑油道最近距离是15.4 mm,容易产生串漏。对着容易发生泄漏的缩松位置,运用挤压工艺,毛坯凸台的直径是14毫米,挤压销针设计尺寸为φ6毫米,挤压销针套的尺寸是φ12毫米,挤压行程为15毫米,这对缩松、缩孔缺陷有一定改善,然而因为局部厚大,挤压销直径小,所传递的铝液补缩能力没办法完全解决该缺陷,进而致使串漏。改进之前的挤压销设计如图15所示。
图15 改进前挤压销设计
采用修改毛坯设计的方式,凸台直径从原本的φ14 mm增大到了φ22 mm,将挤压销针改成φ14 mm,挤压销针套设定为φ20 mm,挤压行程为15 mm,如图16所示。在措施施行之后,产品内部质量不错,未出现泄漏现象。
图16 改进后挤压销设计
3、结论
凭借应用高压点冷型芯针,且对其予以优化,能够切实有效地强化处于产品孔内热节部位的冷却效果,进而提升毛坯表面的致密程度,以此避免出现缩孔以及泄漏缺陷。
经过改进高压点冷型芯针的设计,改良针的材料以及表面处理工艺,能够切实有效地规避针弯曲的问题,且一同延长了型芯针的使用期限,从原来的200件增添至8000件,应用效果颇佳。
通过对毛坯形状设计加以改进,增大挤压销的尺寸,能够有效地解决厚大位置内部组织出现的缩松、缩孔缺陷,确保产品的内部质量以及气密性。
作者
周海军 吴玉婷 赵郁鎏 刘后尧 张森
广东鸿图南通压铸有限公司






